Una carcasa con núcleo de espuma cuyas paredes y uniones se desarrollan juntas.
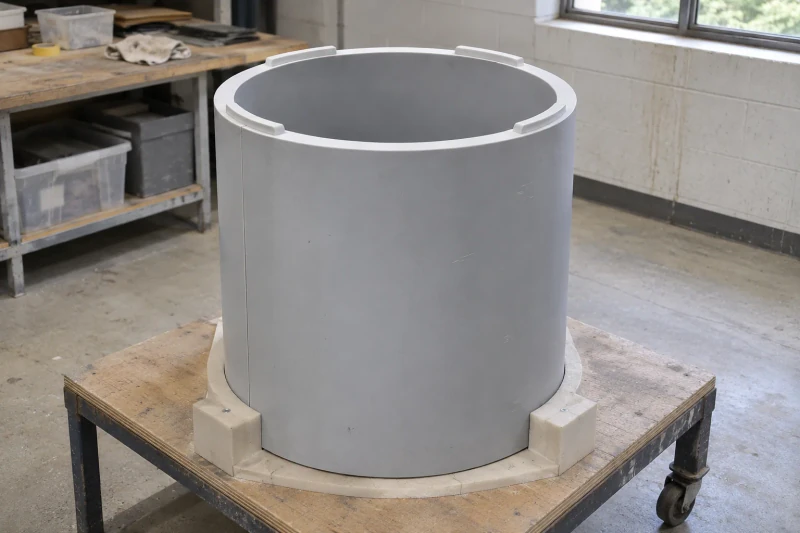
Desarrolle una carcasa cilíndrica con pieles de PRFV y núcleo de espuma de poliuretano. Fabricamos secciones de muestra según su diámetro interior, construcción de pared y planos de conexión antes de acordar el suministro repetido.
La holgura interior, el diámetro exterior y la construcción de núcleo y piel siguen el conjunto de unión.
- Fabricamos
- Pieles de PRFV y núcleo de espuma
- Coordinamos
- Diámetro interior y borde a medida
- Usted recibe
- Muestras de desarrollo
Ajustar el núcleo y las pieles entre dos diámetros fijos.
Una carcasa cilíndrica con núcleo de espuma reúne varias dimensiones en una pieza. El interior debe dejar la holgura necesaria, el exterior debe caber en el espacio disponible y el núcleo y las pieles de PRFV quedan entre ambos. El borde de extremo y la junta lateral también deben encajar con el conjunto adyacente.
Holgura interior y espacio exterior
El diámetro interior requerido y el diámetro exterior disponible dejan un espacio fijo para la pared de la carcasa.
Núcleo y pieles que comparten la pared
La calidad y el espesor del núcleo y las capas de PRFV deben funcionar conjuntamente para el uso y la exposición indicados.
Bordes y juntas adaptados al conjunto
Las pestañas de extremo y la junta lateral necesitan un método de fijación y una disposición de acoplamiento definidos.
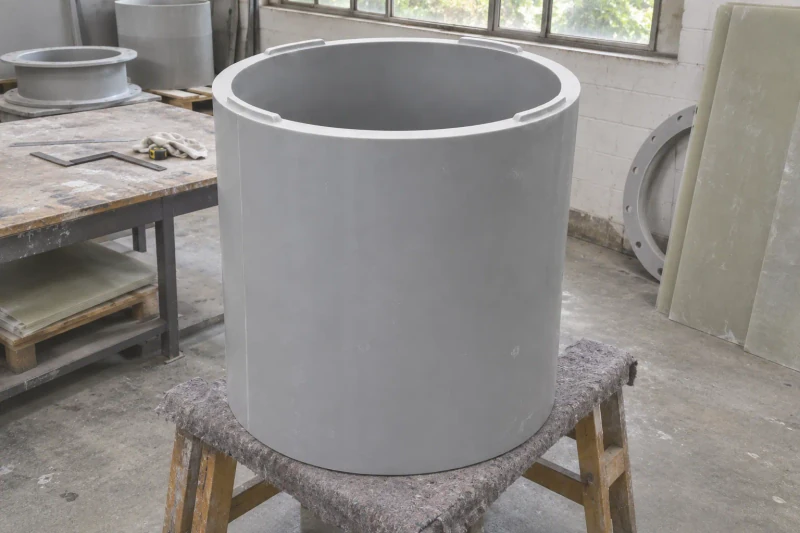
Cómo personalizamos las piezas.
Diámetro interior y dimensiones de pared
El diámetro interior, el diámetro exterior y la longitud se definen conjuntamente, con las holguras necesarias para las piezas de acoplamiento.
Núcleo y capas exteriores de PRFV
La calidad y el espesor del núcleo y las capas de PRFV se eligen según el uso previsto, la temperatura y la exposición, en lugar de aplicar una estructura estándar.
Borde, pestañas y junta lateral
El borde de extremo, las pestañas y la junta lateral siguen su plano. Su forma de fijación y las cargas que pueden soportar se resuelven durante el desarrollo.
Fabrique el tramo de muestra
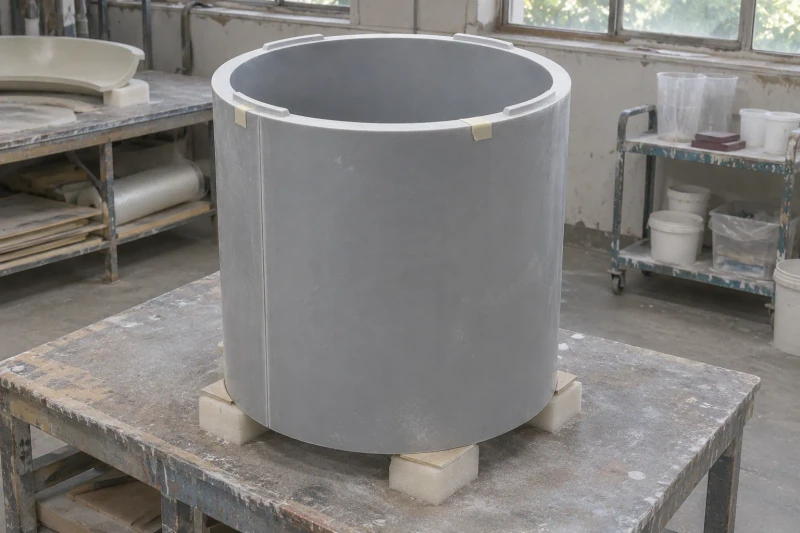
Formamos el núcleo de espuma y las pieles de PRFV con la geometría acordada, el borde y las pestañas especificados y la preparación de junta lateral. Su equipo comprueba la holgura interior, la redondez y el ajuste con las piezas de acoplamiento. Registramos la estructura aceptada y se trata el suministro repetido una vez completadas las comprobaciones acordadas.
Compruebe la sección física antes del suministro repetido.
Una sección física de la carcasa permite revisar juntos el diámetro interior, la construcción de la pared y las interfaces de extremo. El equipo responsable del equipo puede acordar el ajuste de unión y la estructura definida de núcleo y pieles antes de pedir piezas repetidas.
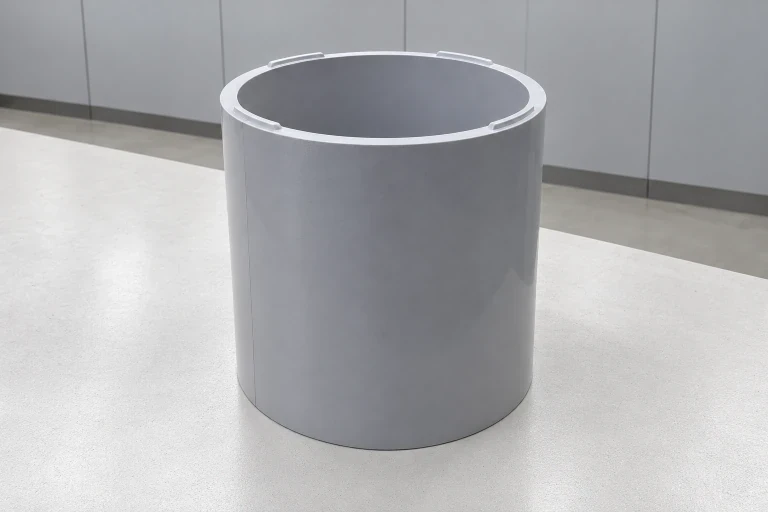
Una sección para comprobar físicamente
La muestra reúne la holgura interior y las dimensiones de pared.
Núcleo y pieles definidos conjuntamente
La construcción sigue una disposición acordada de materiales y espesores.
Extremos de unión previstos desde el inicio
Los bordes, las pestañas y la junta lateral se adaptan al conjunto circundante.
Dimensiones y opciones de diseño
- Construcción
- Pieles de PRFV y núcleo de espuma
- Geometría a medida
- Su diámetro interior, longitud y detalle del borde
- Etapa de suministro
- Muestras de desarrollo
Configuraciones de carcasa de muestra
La holgura interior, el núcleo de poliuretano y las pieles de PRFV se definen en un mismo plano de sección. Incluir el borde de extremo y la junta longitudinal en la muestra permite comprobar la estructura de la pared y el ajuste de unión en la misma pieza.
Tramo cilíndrico de muestra abierto
Una sección circular completa muestra juntos el diámetro interior, la redondez y la pared por capas. La cara de extremo muestra el centro hueco, la banda del núcleo de espuma y las pieles interior y exterior delgadas.
Borde de extremo con pestañas localizadas
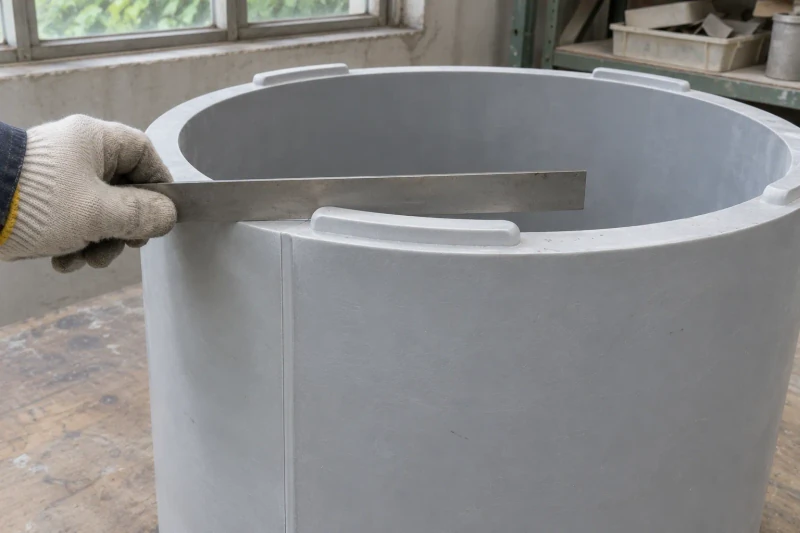
Se pueden añadir pestañas cortas en el borde de extremo para adaptarse al conjunto adyacente. Su posición, altura y función se acuerdan junto con los detalles del borde y del canto del núcleo antes de fabricar la muestra.
Muestra para revisar la unión longitudinal
Una junta lateral abierta deja a la vista la estructura de la pared y los bordes de unión durante el desarrollo. La posición de división, el borde del núcleo y el método de unión se definen a partir de sus requisitos de montaje y se comprueban en la muestra.
Secciones cortas para montaje axial
Los módulos más cortos se adaptan a conjuntos o rutas de manipulación que limitan la longitud de las secciones. La alineación de extremos, el cierre del canto del núcleo y la junta entre módulos se acuerdan antes de fijar las longitudes de suministro.
Diámetro interior, diámetro exterior y estructura de pared
Un plano de sección define el espacio interior de la carcasa y las capas que lo rodean. La longitud de la carcasa y las piezas de acoplamiento usan referencias de extremo comunes, mientras que el núcleo y cada piel de PRFV se especifican por separado.
- Di · diámetro interior útil
- El diámetro interior acabado tiene en cuenta el diámetro interior, la tolerancia de redondez y la holgura respecto a la pieza adyacente. Cualquier revestimiento o capa superficial interior reduce el diámetro útil.
- Do · dimensión exterior
- El diámetro exterior máximo define el espacio ocupado por la carcasa. En una sección concéntrica, el espesor total de pared, ambas pieles más el núcleo, es igual a (Do - Di)/2.
- L · longitud axial
- Ambos extremos se sitúan respecto a la referencia de montaje; la longitud, la perpendicularidad de los extremos y las posiciones de las secciones adyacentes se definen conjuntamente. Las pestañas salientes tienen cotas independientes.
- Espesores del núcleo y las capas exteriores
- El plano de sección define la calidad y el espesor del núcleo de poliuretano y la estructura de PRFV interior y exterior. El núcleo es una parte de la pared total; su adhesión y su cierre de extremo se muestran por separado.
Borde de extremo, pestañas y junta lateral
El borde, las pestañas y la junta lateral pueden incluirse en la muestra para examinar conjuntamente su ajuste y la construcción de los cantos.
- A · cierre del núcleo y continuidad de las pieles
- El detalle del borde muestra cómo terminan la piel interior, el núcleo y la piel exterior, incluidos el cierre del canto, la preparación para adhesión y el acabado de la cara de extremo según la exposición y la disposición de acoplamiento.
- B · pestañas del borde y alineación de extremos
- Las posiciones de las pestañas siguen el plano de montaje. Las zonas de contacto, la holgura, la carga admisible, la altura y el espesor se coordinan con su función de fijación y la sección adyacente.
- C · zona de unión longitudinal
- El detalle de la junta lateral define su forma, método de unión, acceso e inspección, incluida cualquier preparación para adhesión, sellado o fijaciones. Las piezas adyacentes y los herrajes se enumeran por separado.
Comprobaciones de desarrollo
- Función y exposición
- Las envolventes aislantes, las piezas estructurales y las piezas para servicio con fluidos tienen necesidades distintas de construcción y ensayo. La temperatura, los medios y las cargas determinan qué cuestiones debe resolver la muestra.
- Revisión de capas y uniones
- Los registros del núcleo y las pieles, las comprobaciones de adhesión y la revisión del ajuste siguen el plan de inspección acordado. Cualquier ensayo térmico, de presión o de carga se especifica por proyecto para el conjunto de muestra acordado.
- Aceptación de muestras y suministro repetido
- Tras la revisión se registran el diámetro interior, la redondez y los detalles de borde y junta aceptados. El anillo de extremo y las pestañas se protegen durante el transporte, y el suministro repetido se acuerda después de la fase de desarrollo.